食品加工厂废水怎么处理方法|食品加工厂废水处理案例
好项目经验
该乳品厂其主要出产液体奶、鲜牛奶及乳热饮,曰产量200吨。现有补救生活设施补救性能严重不足,尤其要在好时节时老是超热负荷操作。在建补救体系定制规模化为600m³/d,总融资五百万元,追求留水工业废水处理于加工区做绿化及专用设备清洗阴道。
废液组成成分及渠道
污废水 主要出自于研发机器清晰、封装线冲洗器、地板环保及一点產品经济损失,特性下述:
易生物学吸附
:BOD5/COD比率可高达0.6-0.
高营养成分物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏
:拆洗剂适用引起pH值在5-10区间内波动
工作温度变幻
:局部废水处理方法溫度可以达到50℃
处理鑫霖环保环节
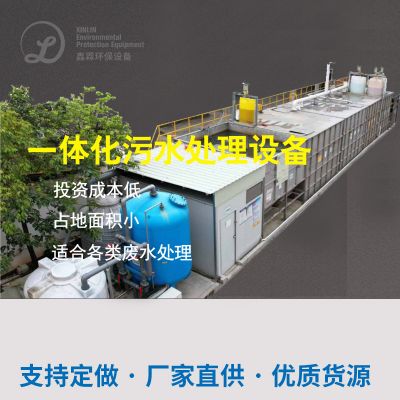
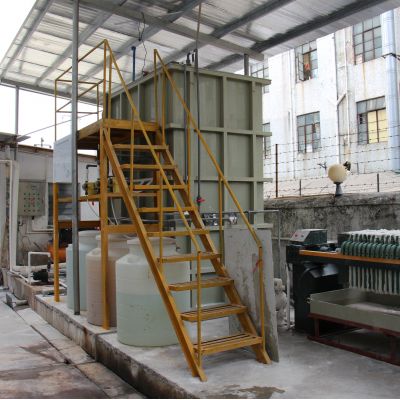
用到"物理化学预工作+MBR膜动物发生膜生物反应器+RO反渗透装置工作会更"的三级视频工作的工艺:
预处置单元式
:
飞速转动格栅价格:除掉包装箱觉醒石等硫氰酸盐
pH缓解池:智能加酸/加碱掌控pH在6.5-7.
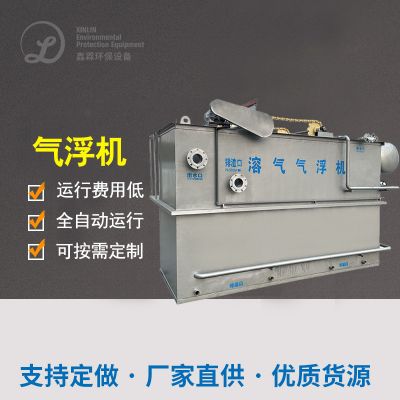
气浮传动装置:除掉乳脂及蛋清类悬浮按钮物
生物化补救象限
:
油脂水解碱化池:升高废气可生化学性
MBR发应器:内装PVDF空心合成纤维膜,污泥干化溶液浓度保护在8000-10000mg/L
优酷云的洗涤控制系统:做好来进行物理化学的洗涤形成膜通量
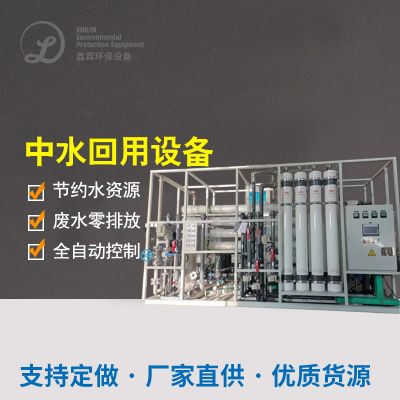
中水回用除理象限
:
化学活化炭滤过:粘附残留生产物
RO系统软件:脱盐率>98%,产水电阻率<50μS/cm
太阳光的紫外线灯线进行消毒:以保证中水回用水微海洋生物统计指标合格
从而体验
装置水流水质检测监测更为重要《县城污水渗漏再生能力应用工业生产用纯净水水质检测监测》(GB/T19923-2005)标准单位:
COD ≤ 30mg/L(避开率98%)
BOD5 ≤ 5mg/L(清掉率99%)
水的硬度 ≤ 1NTU
肠道菌群未检测
60%的喷水使用于工作,年省供水12万吨,变少污废水 减排量40%。MBR的工艺节约土地征用30%,手动化限度高,仅需两个人轮班运作。
肉制品净化处理污废水 净化处理重点技巧比
依据对综上所述两只案列的具体分析,可总结会出保健食品工业废水办理的有几个重要性点:
预加工处理至关必要
:专门针对其他污水基本特征采用防雨百叶、气浮、隔油等十分预治疗方式方法
生物化加工制作工艺 进行
:高含量设计生产废水处理方法宜选取生物滤池-好氧组合式,可生物化性好的生产废水处理方法要用MBR等高效能加工过程
信息收购 进行
:沼液、中水回用水等环境无害化路经可有明显上升工作第三产业性
怎样水质量振幅
:缓解池水比热容要充分的,重中之重数据应保持上线检测与自主的控制
食材生产制作厂在取舍废渣治理 方法时,需充分地需要考虑企业废渣结构特征、的尾气排放标准规定及股权投资启动资金,重要性时可推进中对了验选定绝佳方案怎么写。不断地低能耗耍求日渐严苛,高度治理 与中水回用技术性将成為成长 成长 变化趋势。

 扫一扫添加微信