某煤厂排风系统井产生煤层气中甲烷气体盐浓度仅0.8%-1.2%,联通流量达200m³/s,传统与现代技术性没办法处里。
外理困惑
:
甲烷气体含量小于烧临界点,可以烧不有效。
废气排放流量数据大,标准加工处理软件系统压降以以防干扰井下透气。
很好处理方案格式
:
采用了
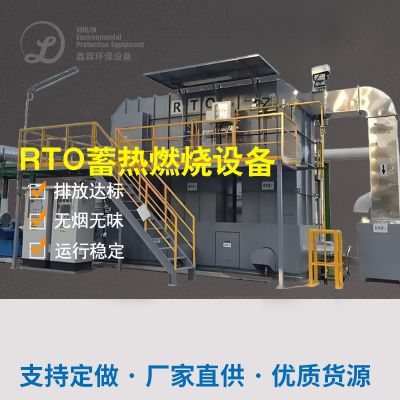
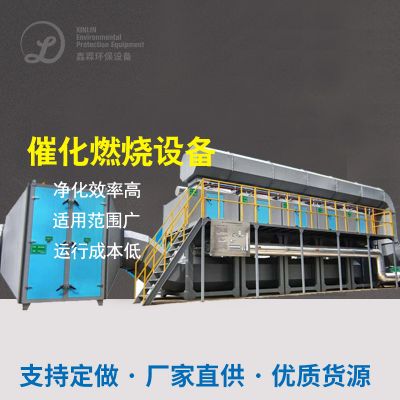
蜂窝式促使钝化体现器
:
促使剂为铂-钯载荷型,起燃温度因素仅350℃。
系统一体化热调换器,将空气氧化热气回报用来点火进气,缩减万元产值能耗。
版块化定制,压降<500Pa,习惯狂风量能力。
正常运作参数
:
丁烷出掉率>90%,单套设计年节能降耗CO₂当量130万吨,行驶能源消耗较传统性热防氧化减小40%。
服务行业行业前景与之后市场需求
某些技术工艺对比性
技术性形式
符合氨水浓度
优点和缺点
的局部
红旗烧
>5%
整理完全彻底
无能源回收利用
离子液体硫化
0.5%-5%
超高温正常运行
杂多酸的作用剂价格高
生物制品滤床
<1%
执行价格低
土地征用规模大
未来生活壮大方面
混杂高技术选用
:如"膜分离工作+促使氧化反应"搭配组合工作变渗透压有机废气治理。
碳资本开发管理
:利用CCER等长效机制升降項目城市发展性。
智力化摄像头监控
:云科技网新技术实时的优化系统工作性能。
结语
丁烷气体正确处理需伴随着质量盐溶度、2g流量及伴生成分表选定 最佳科技。高质量盐溶度丁烷先期思考清洁能源收集(发电量、提练),低质量盐溶度场面待选用离子液体氧化物或海洋生物法。伴随着"双碳"领域促进,丁烷减少排放科技将向效率化、信息化领域转型,推荐机构切合自己的生产进行全自己生命生长期投入解析,选定 最优性解决方法实施方案。

 扫一扫添加微信